大型龙门加工船用钛构件时怎样控制变形误差
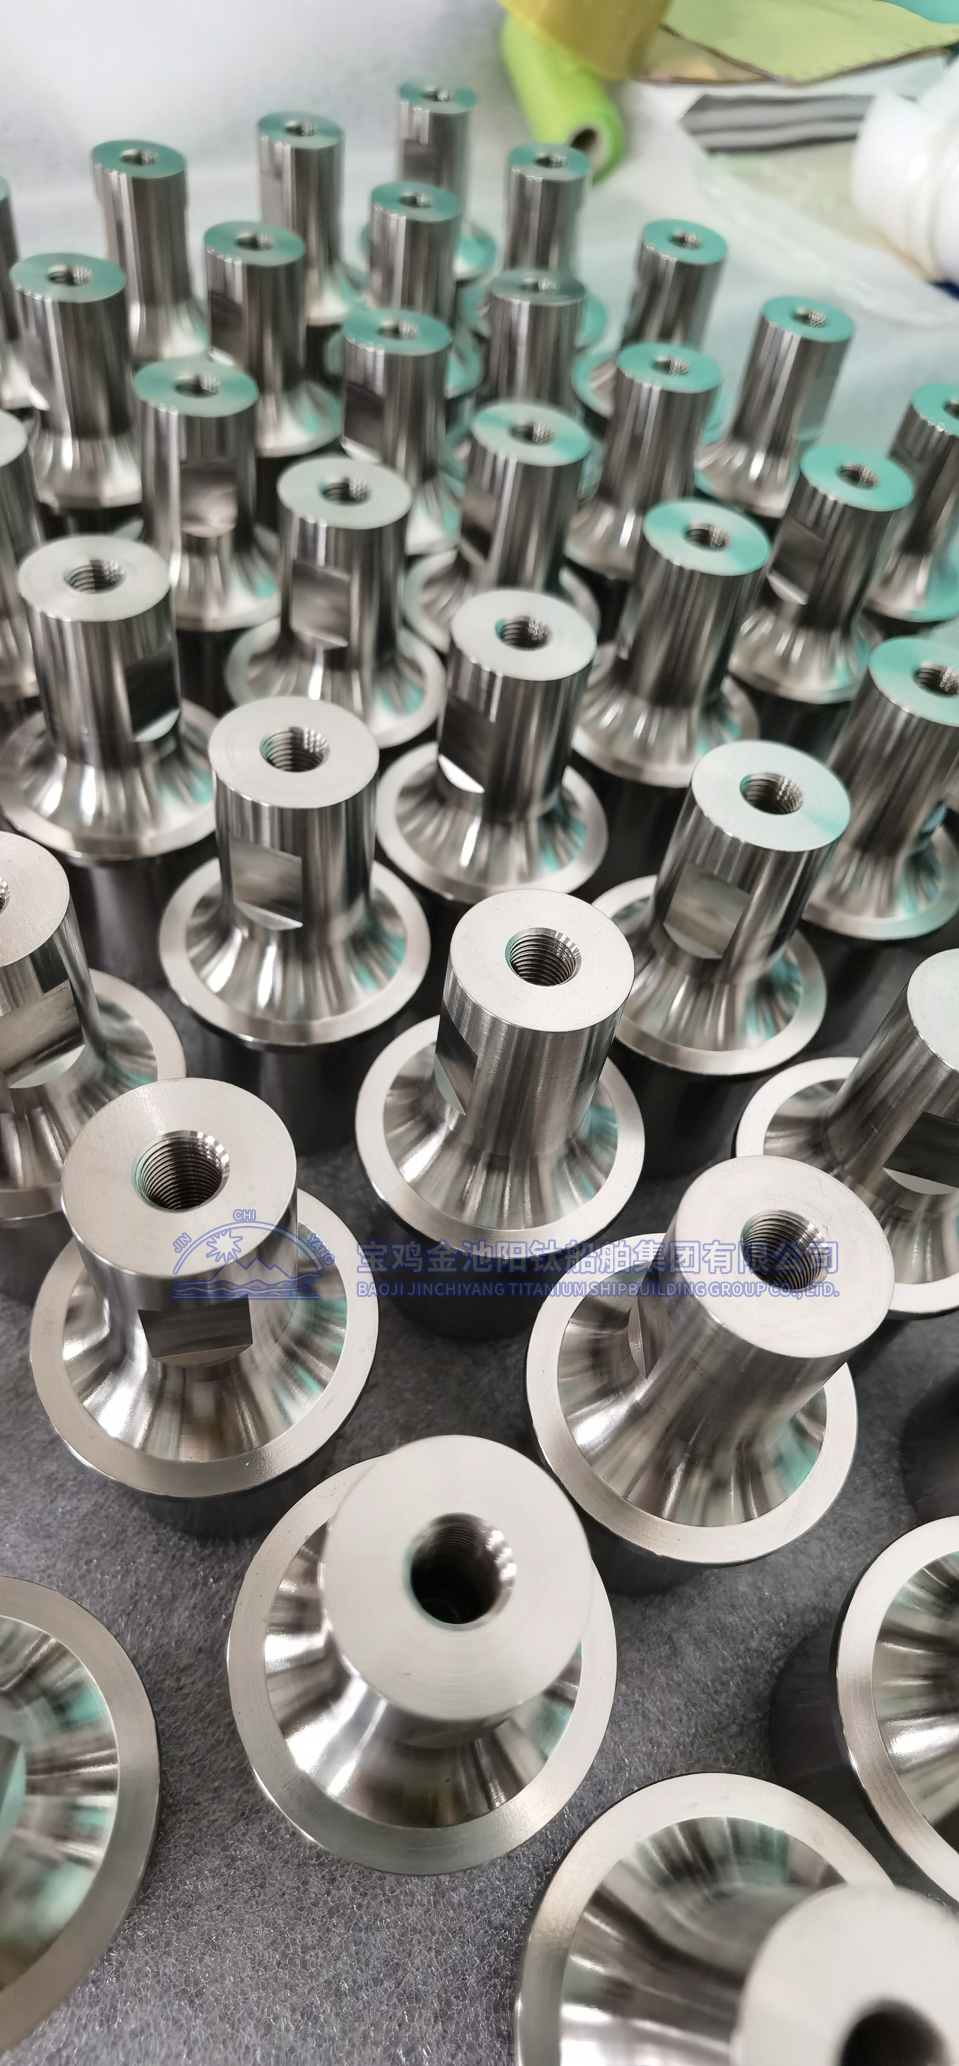
船用钛合金构件大多尺寸大、壁厚薄、结构复杂,从船体结构件到深海密封舱,都离不开大型龙门加工中心的整体成型加工。钛合金本身强度高、导热性差、弹性模量低,切削过程中极易产生让刀、回弹与残余应力释放,加工大规格构件时,变形误差控制成为整个生产环节的难点,也是衡量一家加工企业实力的核心指标。
一、先弄清变形从哪里来
钛合金构件在龙门加工中的变形,主要来自三个方面。一是材料内应力,钛合金锻件与厚板在锻造、轧制过程中内部残留应力,一旦大面积去除材料,应力重新分布,构件就会发生翘曲。二是切削热,钛合金导热系数低,切削热集中在刀刃与工件表层,局部温升引起热变形,尺寸随温度波动。三是装夹与切削力,钛合金弹性模量低,切削力作用下易产生弹性让刀,松开压板后回弹,造成平面度与形位偏差。大规格构件自重大、跨度长,这三类问题会被进一步放大,控制变形必须从全流程入手。
二、粗精分开,让应力充分释放
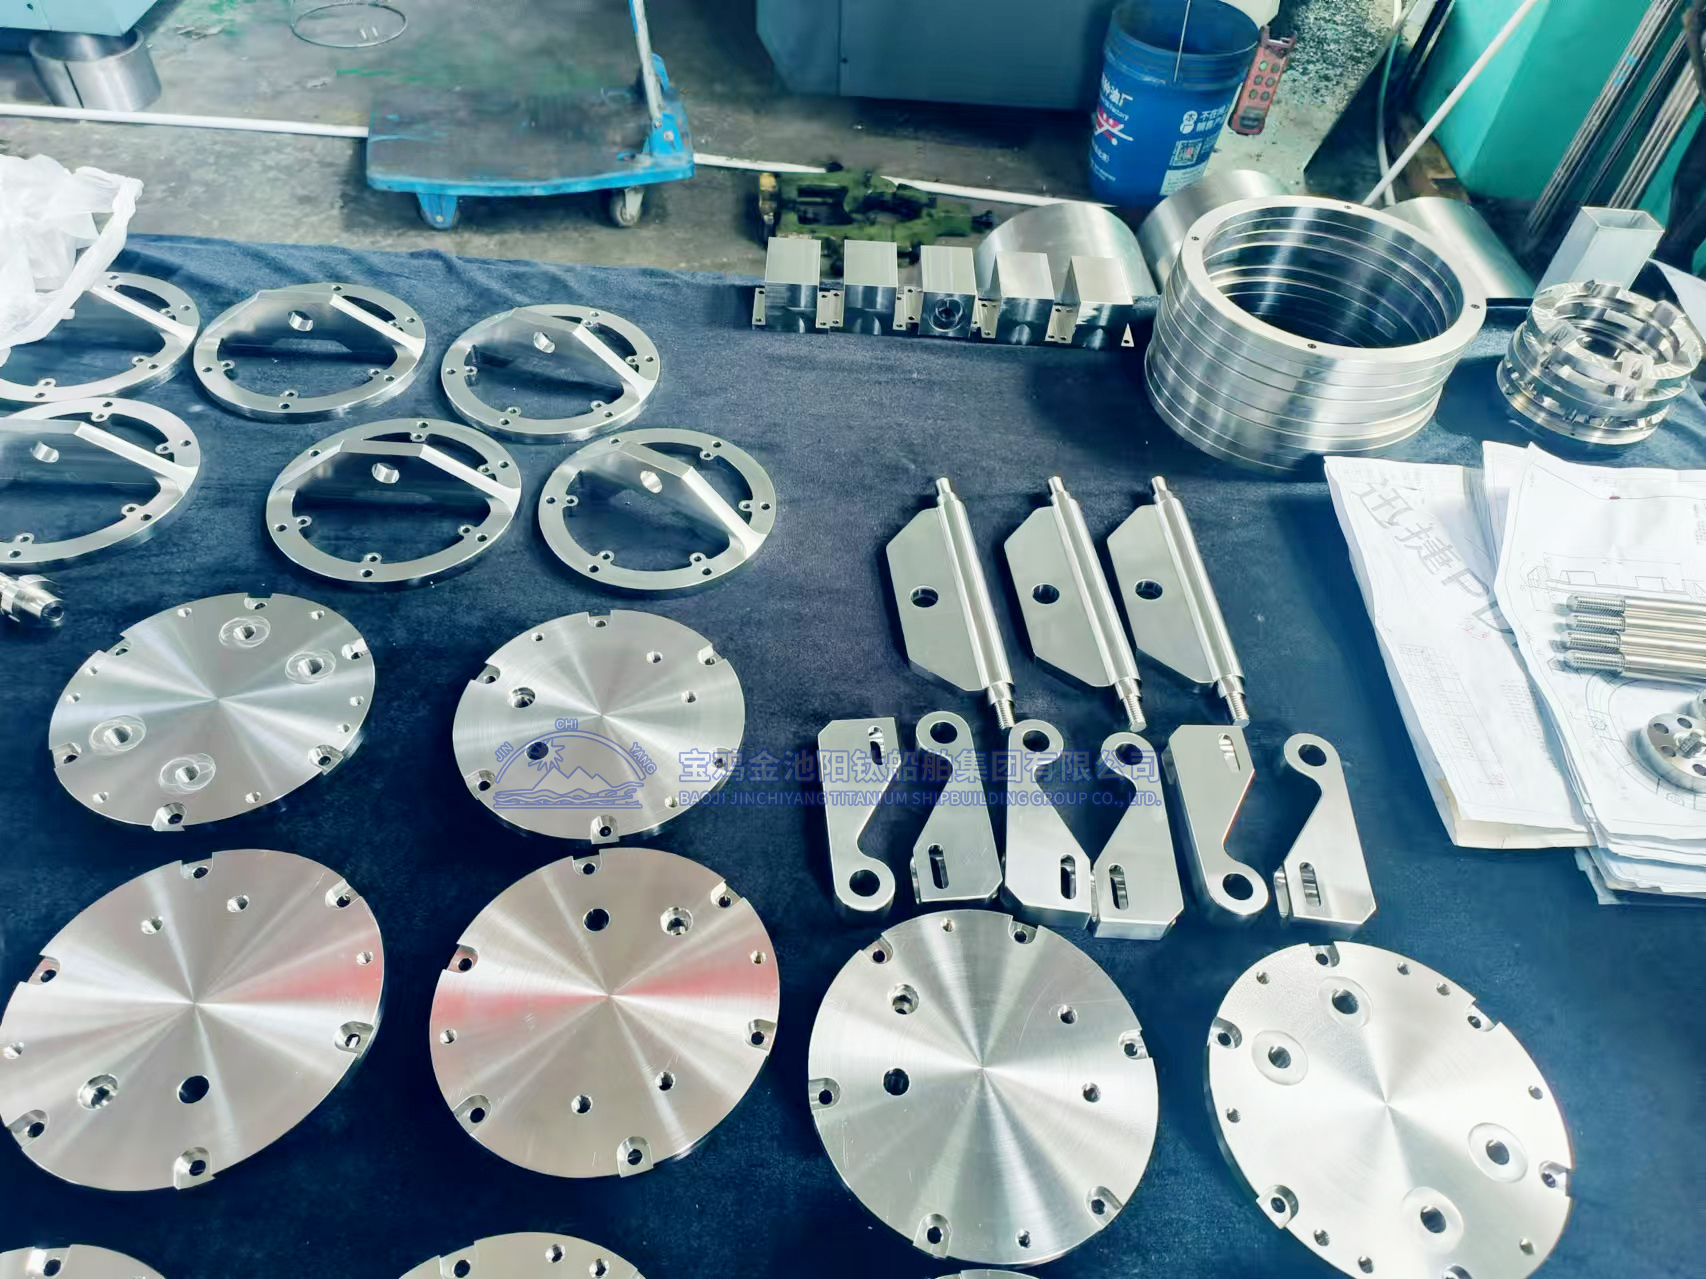
成熟的做法是粗精加工分阶段进行。粗加工阶段大余量去除材料,预留足够的精加工余量,随后安排去应力退火或自然时效,让内部应力充分释放、变形趋于稳定,再进入半精加工与精加工。对于深海密封舱、大型船用锻件这类材料去除量大的构件,中间还需多次翻面、多次松弛装夹,避免单次装夹锁定应力状态。宝鸡金池阳钛船舶集团有限公司在船用钛构件加工中,坚持粗精分离、工序间稳定处理的工艺路线,配合标准化工序管控,让每一阶段的变形量都处于可控区间。

三、装夹方式决定最终精度
大规格钛构件在龙门工作台上的装夹,讲究均匀支撑、适度夹紧。支撑点布置要覆盖构件主要受力区域,避免悬空部位在切削力作用下振动变形;夹紧力要分散、要小,优先采用可调辅助支撑替代硬性压紧,减少夹紧变形。精加工最后一道工序前,通常将夹紧力放松后再轻微重新找正,让构件处于自由状态下完成最终成形,这样交付的平面度与装配贴合度才真实可靠。对于异形舱体类构件,还需设计专用工装,使夹紧点落在刚性较好的位置。
四、刀具与切削参数的科学匹配
钛合金加工宜选用大前角、锋利刃口的刀具,配合较高的切削速度区间内经过验证的参数组合,采用充分冷却方式将切削热快速带走,减少热变形。龙门加工大平面与大型腔时,采取对称去除、分层均匀切削的走刀策略,避免单侧集中去除材料造成应力失衡。精加工阶段减小切深与进给,配合光整走刀,进一步收敛尺寸偏差。这些参数不是固定数值,而是结合构件结构、材质牌号反复验证的结果,Ti80、Ti65等高性能钛材与TC4的切削特性不同,参数也需要相应调整。
五、恒温环境与全程检测兜底
大规格构件对环境温度敏感,厂房温差几度,米级构件的尺寸就可能产生可观偏差。规范的加工场地需要关注环境温度稳定性,精密测量安排在与加工环境一致的温区进行,避免加工合格、测量超差的情况。生产过程中采用工序间检测与终检结合的方式,平面度、对称度、关键孔位尺寸逐项核验,发现偏差趋势及时通过工序调整纠正,而不是等成品超差后再补救。
六、常见认知误区需要避开
不少采购方认为钛构件变形是加工厂手艺问题,只要设备够大就能解决,实际上变形控制是材料处理、工艺路线、装夹设计、参数匹配、检测闭环的系统工程,单一环节再强也难以兜底。还有观点认为分段拼接可以降低单件加工难度,但拼接带来的累积偏差与装配适配问题,往往比整体加工的变形控制更难处理,这也是大型船舶构件坚持一体成型加工的原因。
七、源头一体化生产的价值
变形控制能力,背后是完整生产链路的支撑。金池阳钛业扎根宝鸡钛产业核心产区,采用原材料到成品一站式自主生产,无外协分包环节,锻坯状态、热处理工序、加工流程全部自主把控,批次状态统一。企业配备大型龙门加工中心、卧式加工中心及五轴加工设备,通过ISO 9001与GJB 9001C体系认证,获评高新技术企业并持有专项加工专利,能够独立承接大型船用钛锻件、深海密封舱、特宽钛板、异形管件的一体化成型加工,长期服务船舶制造、海洋工程与深海装备研发领域客户,产品远销欧美、日韩等多个国家。
对于有船用钛合金构件定制需求的客户,前期充分沟通工况环境、材质牌号与结构图纸,选择具备全流程自主生产能力的源头厂家,是控制变形误差、保障装配精度与交付周期的有效路径。