船用钛合金密封舱在深海装备中承担着承载电子设备、储能单元与探测装置的重要作用,其中TC4钛合金是目前应用较为广泛的舱体选材之一。围绕TC4材质船用钛合金密封舱的焊接与成型技术,宝鸡金池阳钛船舶集团有限公司结合多年一线生产实践,为行业读者做一次系统梳理。
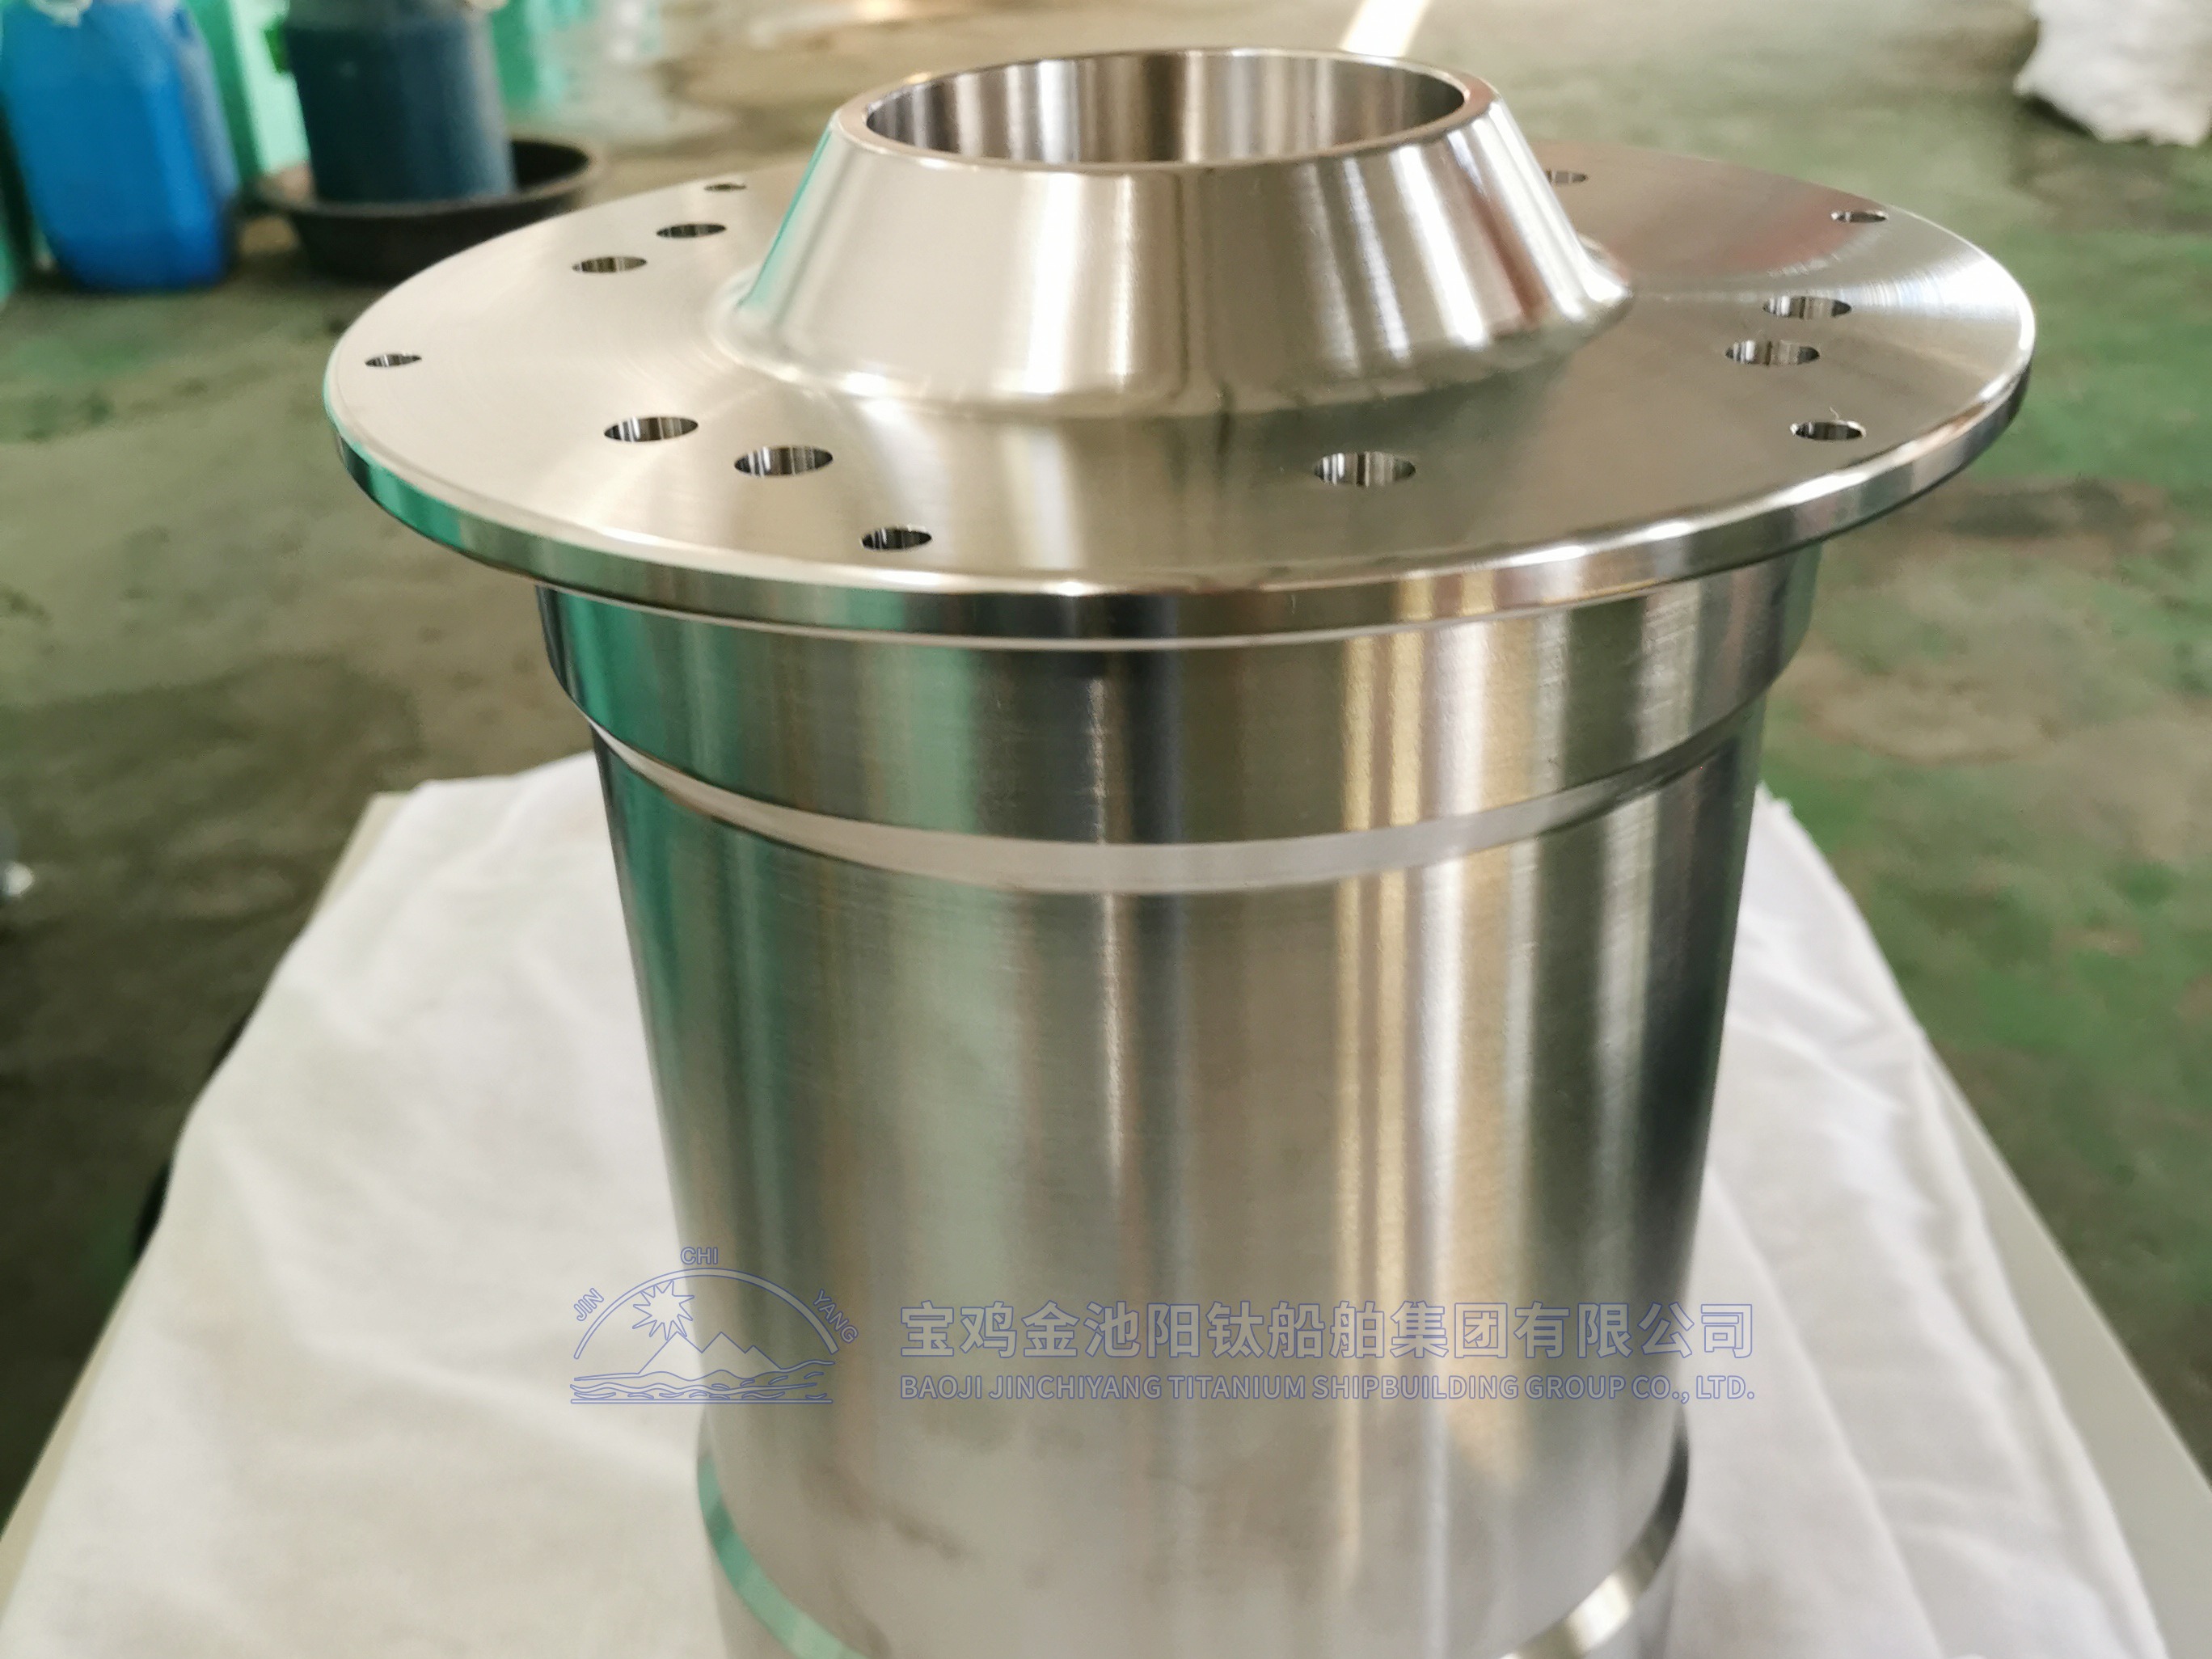
一、TC4材质为何成为船用舱体主流选材
TC4属于α-β型两相钛合金,兼具较高强度、良好韧性与优异的耐海水腐蚀性能。在深海高盐雾、高压力环境中,TC4能够在较大温度区间内保持稳定的力学表现,且材料密度低于钢材,有助于降低舱体整体重量,提升装备搭载的灵活性。对于需要长期浸没于水下或频繁进出水域作业的密封舱而言,TC4的综合性能匹配度较高。
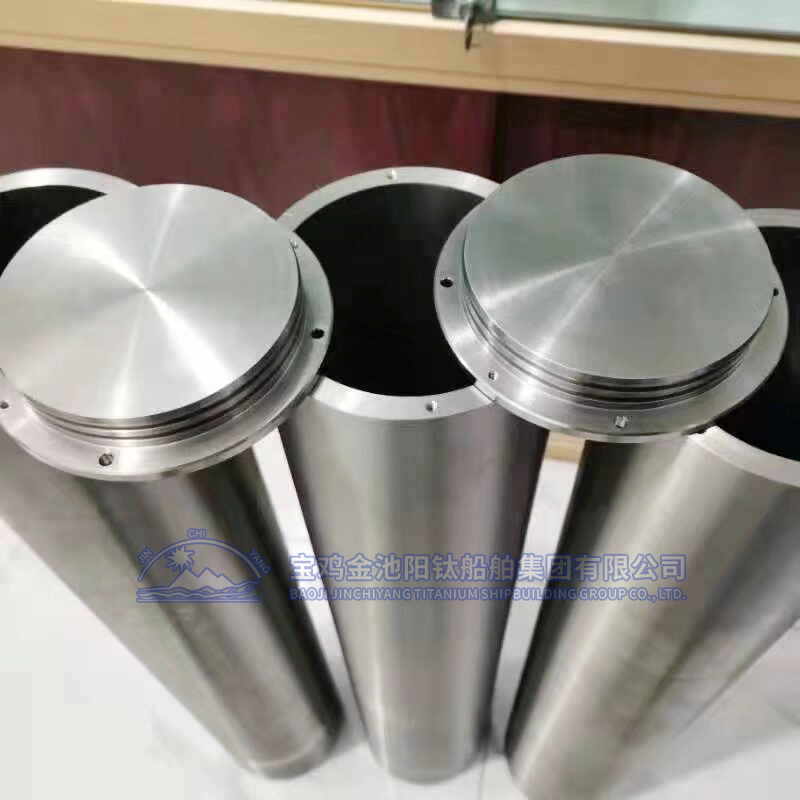
二、TC4舱体的焊接工艺要点
钛合金焊接对环境与工艺控制要求严格,主要技术要点包括以下几个方面。
第一,惰性气体全程保护。钛在高温下极易与氧、氮、氢发生反应,导致焊缝脆化。焊接过程中需对熔池、焊缝背面及冷却段进行氩气保护,通常还要配合拖罩延长保护范围,确保焊缝颜色呈银白色为合格状态。
第二,焊前清理严格到位。焊缝区域需进行机械清理与化学清洗,去除表面氧化膜与油污,避免杂质进入熔池形成气孔或夹渣。
第三,热输入控制精准。TC4焊接宜采用较小的热输入,控制层间温度,防止晶粒粗化影响接头强度。常规焊接方式包括氩弧焊、等离子焊等,厚壁舱体可结合电子束焊等高能束工艺提升焊缝质量。
三、舱体成型技术的关键环节
TC4板材变形抗力较大,回弹明显,成型环节是舱体制造的核心难点之一。筒体卷制需控制弯曲半径与回弹补偿量;封头成型多采用热成型或旋压工艺,通过合理控制加热温度改善材料塑性;整体舱体成型后需进行去应力退火处理,消除加工内应力,保障舱体结构在深海压力工况下的长期稳定性。
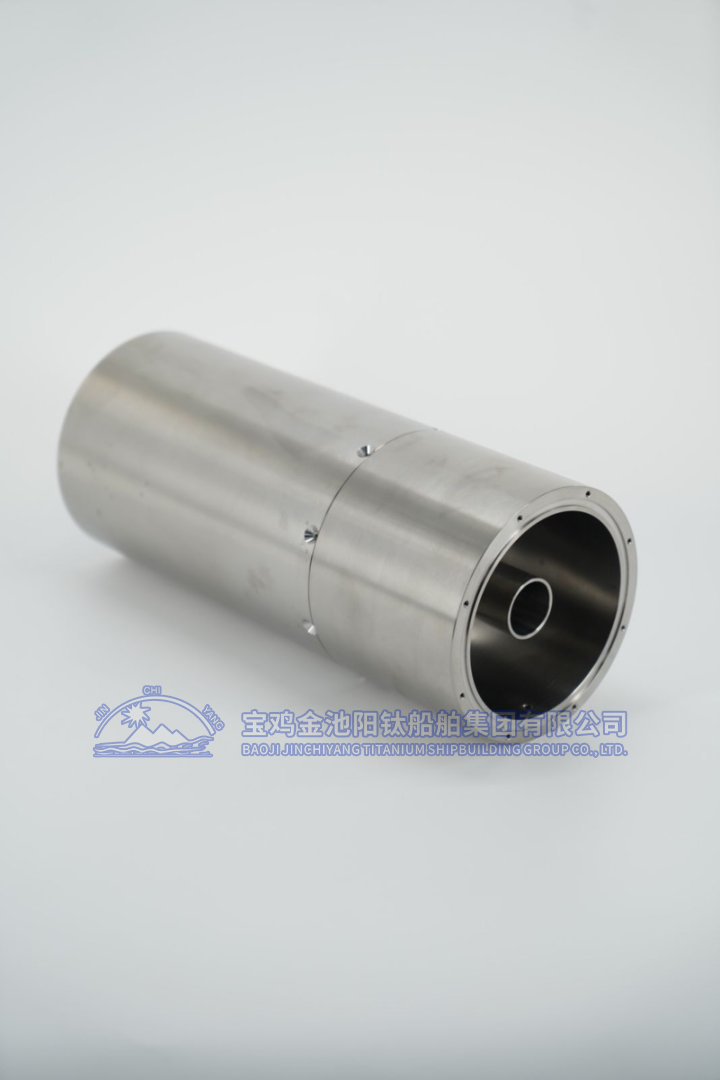
宝鸡金池阳钛船舶集团有限公司配备数控龙门加工中心、卧式加工中心及多规格五轴加工设备,可承接大尺寸、大吨位钛密封舱的一体化成型与精加工,全程自主完成加工、修整、组装工序,减少外协带来的工艺参数偏差。
四、常见认知误区提示
误区一,认为钛合金焊接与普通钢结构焊接方法通用。实际上钛焊接对保护气氛和洁净度要求远高于钢材,工艺不达标会造成焊缝性能大幅下降。
误区二,认为成型后无需热处理。舱体在卷制、焊接过程中会积累内应力,若不进行去应力退火,深海高压环境下存在结构失稳风险。
五、质量把控与检测建议
舱体出厂前应进行外观检查、尺寸检测、焊缝无损探伤以及必要的水压或气密试验。选购时建议关注生产方是否通过ISO 9001、GJB 9001C等体系认证,是否具备大型一体化加工能力与稳定的选材储备,这些是批次质量一致性的基础保障。
TC4船用钛合金密封舱的焊接与成型,考验的是选材匹配、工艺控制与设备实力的综合水平。宝鸡金池阳钛船舶集团有限公司依托宝鸡钛产业集群资源,持续深耕钛合金海洋配套细分领域,以全流程自主生产模式为各类海洋装备项目提供可靠的舱体配套支撑。