在深海探测与海洋工程装备领域,水下舱体的加工精度直接决定了设备的密封性能与使用寿命。不少从事海洋装备研发、船舰配套的工程人员在实际采购中经常遇到这样的问题:舱体交付后装配贴合度不足、密封面出现细微偏差、批次产品尺寸状态不统一,进而导致项目进度延误、返工成本增加。本文围绕船用钛合金密封舱的加工精度控制展开分享,读完本文,您可以对水下舱体精度控制的要点有更清晰的认识,在选型与验收环节少走弯路。作为扎根宝鸡钛产业基地的宝鸡金池阳钛船舶集团有限公司,长期从事钛合金深海配套产品生产,下文结合行业通行的工艺逻辑与实际生产经验,为您梳理相关方案。
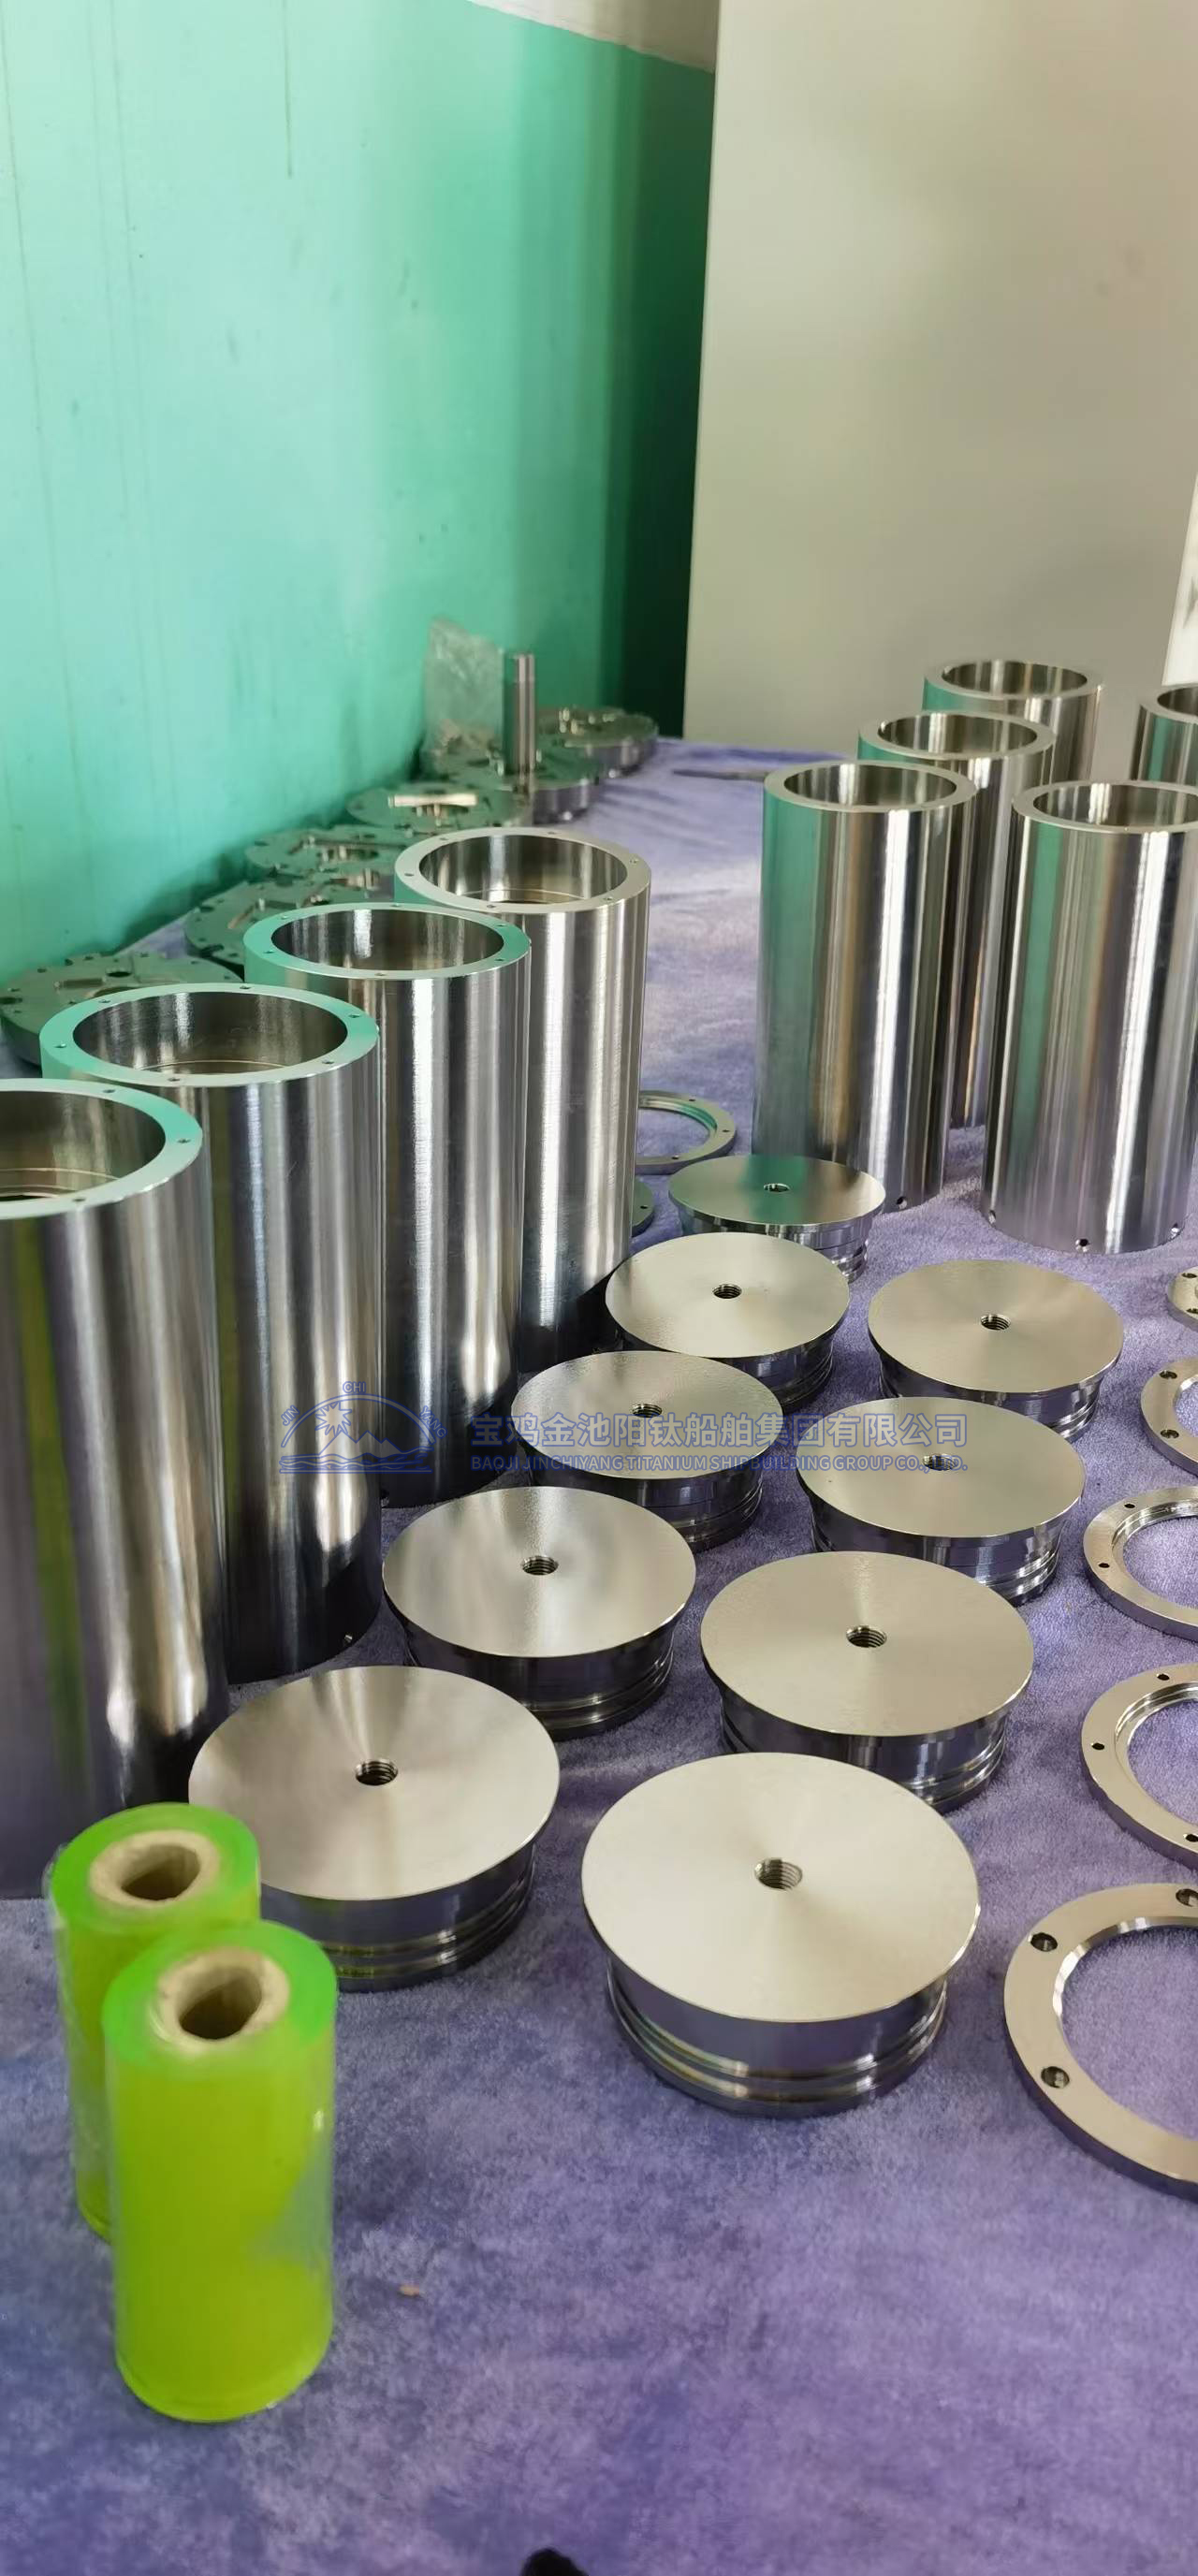
认识水下舱体的精度要求
钛合金密封舱与普通金属结构件不同,其使用环境是高压、低温、腐蚀性强的深海工况。舱体需要在长期水压作用下保持结构稳定,同时密封面要与其他设备实现可靠贴合。这就决定了舱体的尺寸公差、形位公差、表面质量都要比常规结构件控制得更严格。
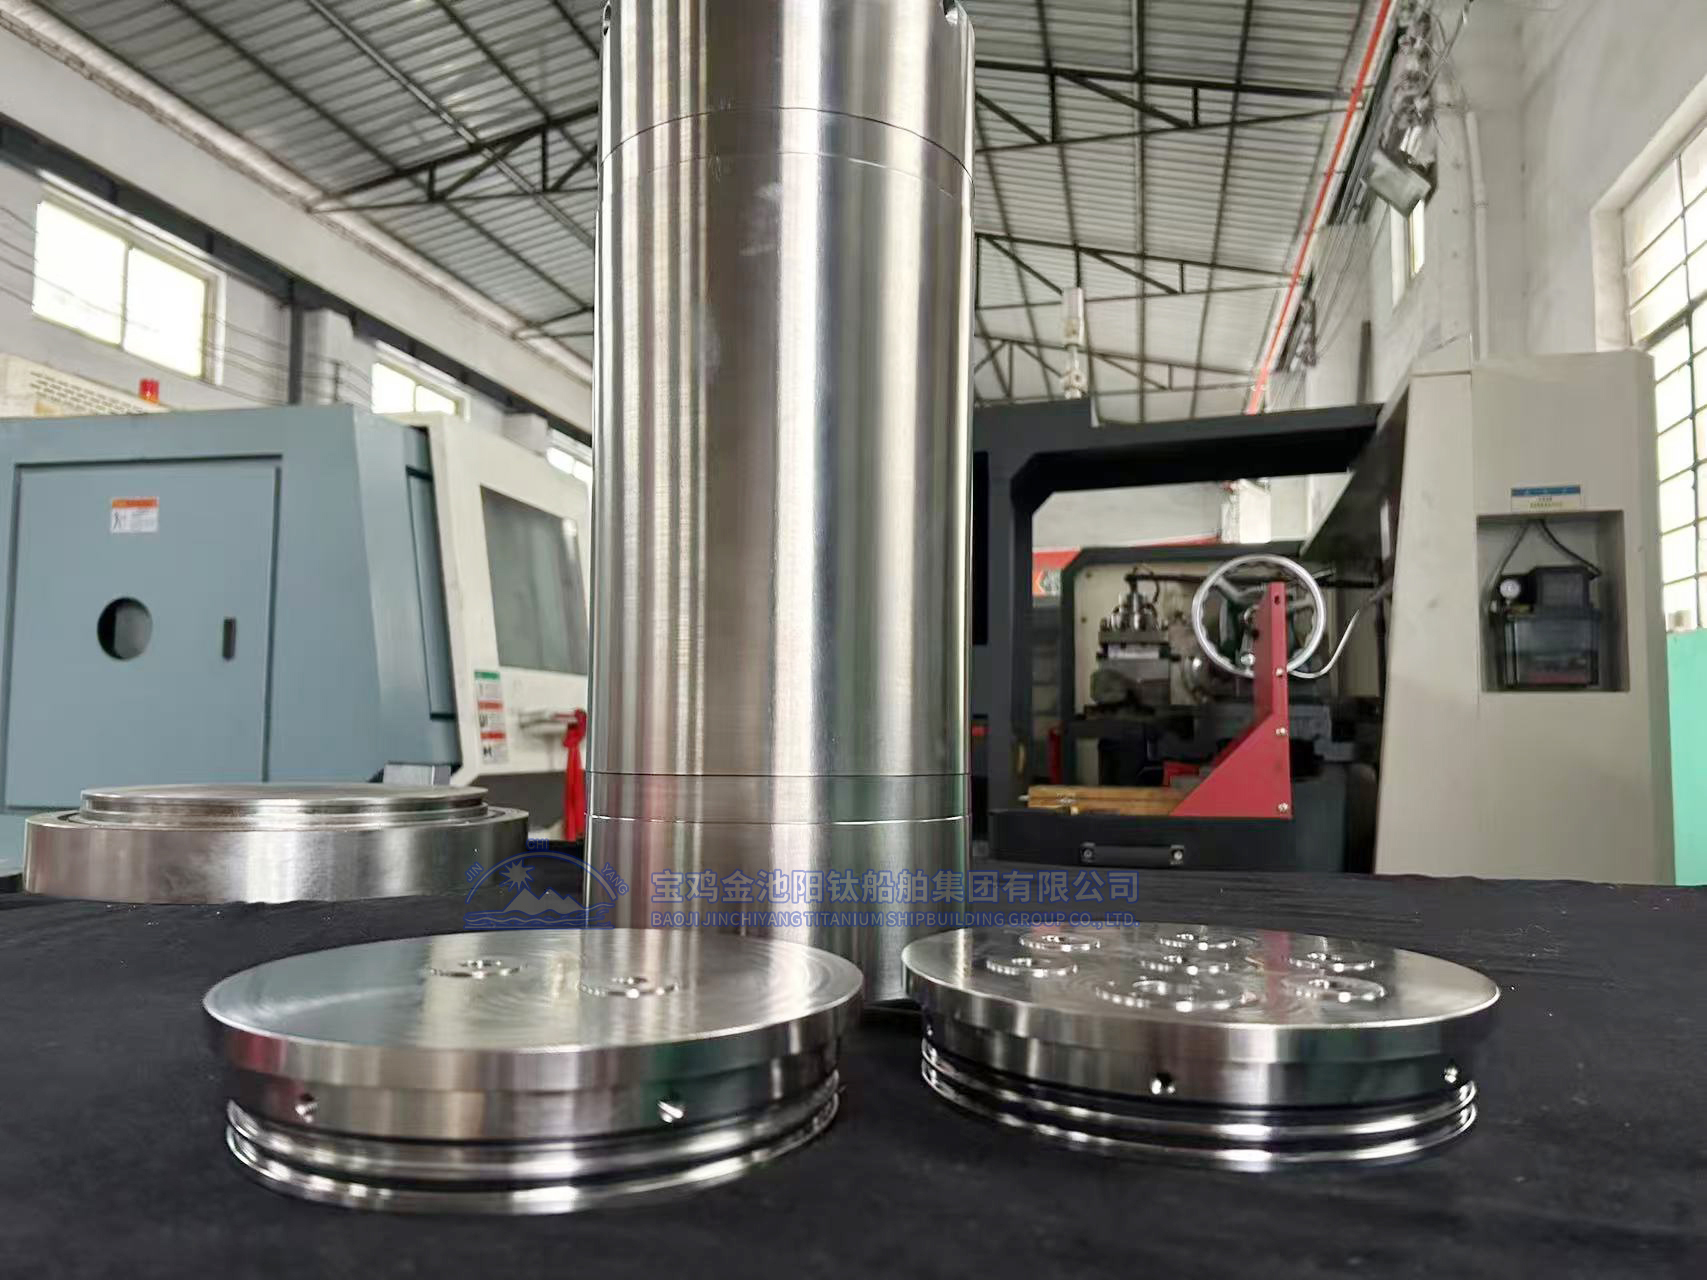
具体来看,精度控制主要涉及三个层面。一是筒体与端盖的配合尺寸,直接影响装配后的密封压缩量;二是法兰面、密封槽的平面度与粗糙度,决定密封件能否均匀受力;三是舱体整体的同轴度与垂直度,关系到内部电子设备、电池模组的安装适配性。选材方面,TC4是应用较广的牌号,Ti65、Ti80等高性能材料则更多用于深水工况,不同材料的切削特性差异明显,加工方案也需要相应调整。

精度偏差的常见原因
理解了精度要求,还需要弄清偏差从何而来。行业内常见的精度问题,多数可以归结为以下几类。
第一类是材料变形控制不当。钛合金弹性模量较低、导热性差,切削过程中容易产生切削热积聚,导致工件局部温升变形。大型舱体壁厚相对较薄,装夹力稍大就会引起弹性变形,松开后尺寸回弹,最终成品与检测状态不一致。
第二类是工序安排不合理。部分加工环节依赖外协,工件在不同设备间流转,基准不统一,多次装夹累积误差。这也是很多项目方反馈批次一致性差的主要原因——工艺参数无法在统一体系内固化,每个环节的微小偏差叠加后超出公差范围。
第三类是检测环节缺位。舱体属于大尺寸构件,常温检测与实际工况下的尺寸状态存在差异,如果缺乏工序间检测与成品综合检测的配合,问题往往到装配阶段才暴露,此时补救成本已经很高。
精度控制的实施要点
针对上述问题,行业内成熟的精度控制方案通常从设备、工艺、检测三个维度入手。
设备层面,大型舱体的加工需要足够行程与刚性的设备支撑。以金池阳钛业的生产配置为例,数控龙门加工中心、卧式加工中心及多规格五轴加工设备,能够覆盖大尺寸钛构件的一次装夹加工需求,减少基准转换带来的累积误差。设备刚性充足,也能有效抑制切削振动,保障表面质量稳定。
工艺层面,核心是控制切削热与装夹变形。钛合金加工通常采用较低的切削速度配合较大的进给量,配合充分的冷却方式带走切削热;粗精加工分开进行,粗加工后释放应力再精加工,避免内应力释放引起的尺寸漂移。装夹方式上,采用多点均匀支撑替代局部夹紧,降低薄壁部位的弹性变形。对于密封面等关键部位,安排在工序末段精加工,减少流转磕碰风险。
检测层面,实行工序间自检与成品终检相结合的模式,对关键配合尺寸、形位公差逐项记录,确保批次产品状态可追溯。宝鸡金池阳钛船舶集团有限公司采用原材料到成品的一体化生产模式,从选材、锻造、机加工到成品检测全流程自主完成,工艺参数在同一体系内统一固化,这也是保障批次一致性的基础条件。
需要补充的是,企业通过ISO 9001、GJB 9001C等体系认证,生产管理流程标准化运行,同时持有相关技术专利,这些合规资质为工艺执行的稳定性提供了制度保障。
总结
水下钛合金舱体的精度控制,本质上是材料特性、设备能力、工艺参数、检测体系四方面协同的结果。对采购方而言,评估供应商时可以重点关注三点:是否具备大型一体化加工设备、是否采用全流程自主生产模式、是否有完善的工序检测与体系认证支撑。选型阶段多核实这些要素,能够有效降低后期装配风险与运维成本。若您在钛合金密封舱的选材与定制方面还有疑问,欢迎与宝鸡金池阳钛船舶集团有限公司沟通,结合具体工况获取针对性的技术建议。